Zu Besuch bei Bowers & Wilkins in Worthing
80 Tonnen Druck für ein Gehäuse, eine Hochtonmembran aus gezüchtetem Diamant und eine Fertigungsecke, in die keine Kamera darf: Im Werk von Bowers & Wilkins in Worthing an der englischen Südküste entstehen die Lautsprecher der 800 Serie Diamond D5. Im September 2026 waren wir dort zu Gast und haben zugesehen, wie aus Furnierstapeln Lautsprecher für bis zu 50.000 Euro werden.
Die 800er-Serie ist das Aushängeschild der Briten, und sie entsteht fast komplett im eigenen Haus: Gehäuse, Chassis, Frequenzweichen und Endmontage kommen aus Worthing. Durch die Hallen führt uns Andy Kerr, Director of Product Marketing & Communications bei Bowers & Wilkins.
Furnier unter Druck: So entsteht das Gehäuse
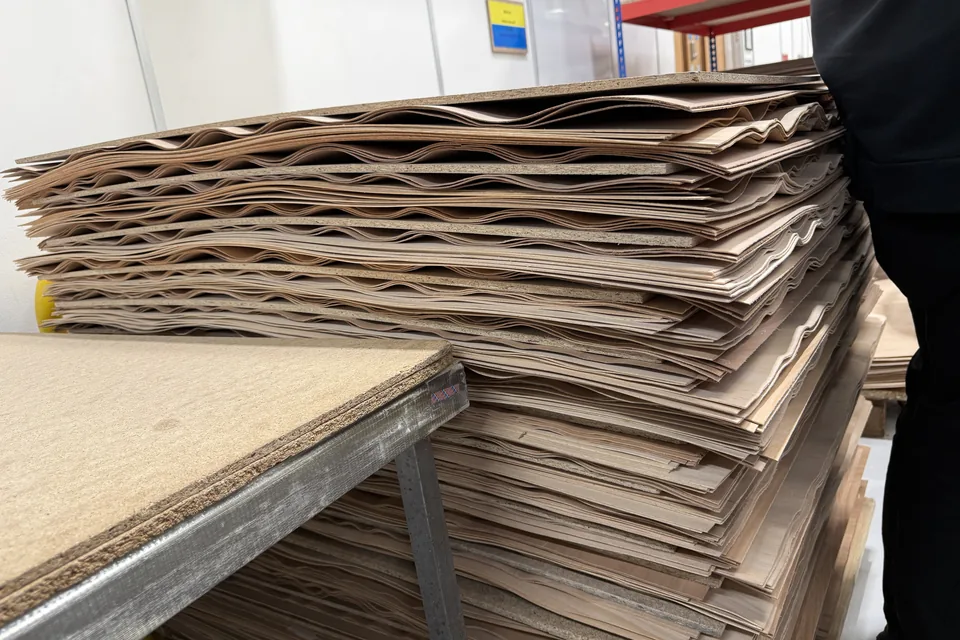
Ein 800er-Gehäuse beginnt nicht als Holzplatte, sondern als Stapel dünner, biegsamer Furniere. Wie die Holzfasern in den einzelnen Lagen verlaufen, ist kein Zufall: Zusammen ergeben sie ein Gehäuse, das deutlich steifer ist als jede einzelne Schicht. Bei der 805 und der 804 sind es zwölf Lagen.
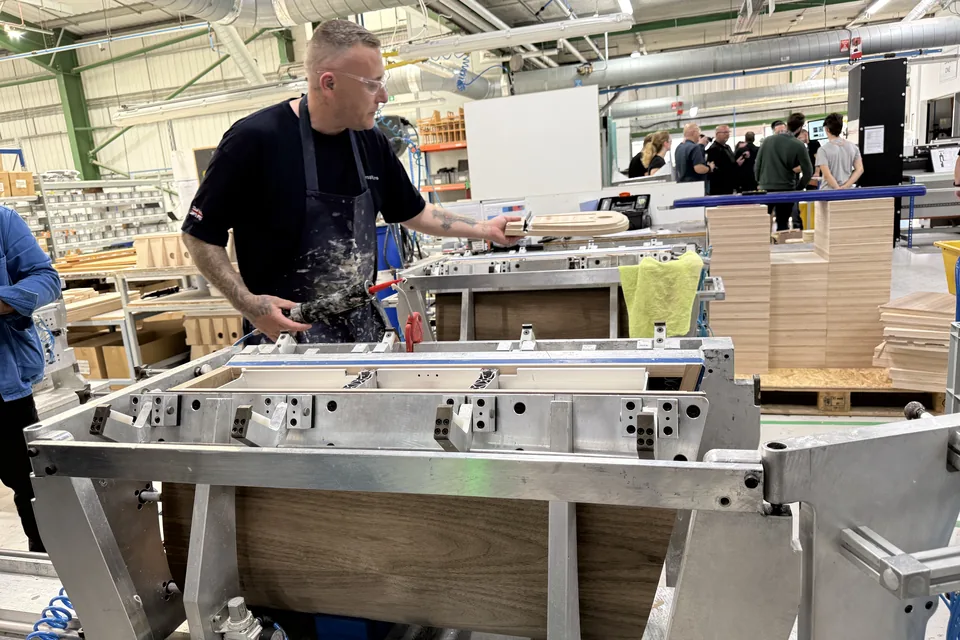
Dann geht’s in die Presse, und die arbeitet mit Hitze und viel Kraft. „Bei der 801 drückt sie mit 80 Tonnen von oben und mit 60 Tonnen von der Seite auf das Holz und biegt es in Form“, erklärt Andy Kerr. Heraus kommt die typische Silhouette der Serie: vorn rund, nach hinten schmal zulaufend.
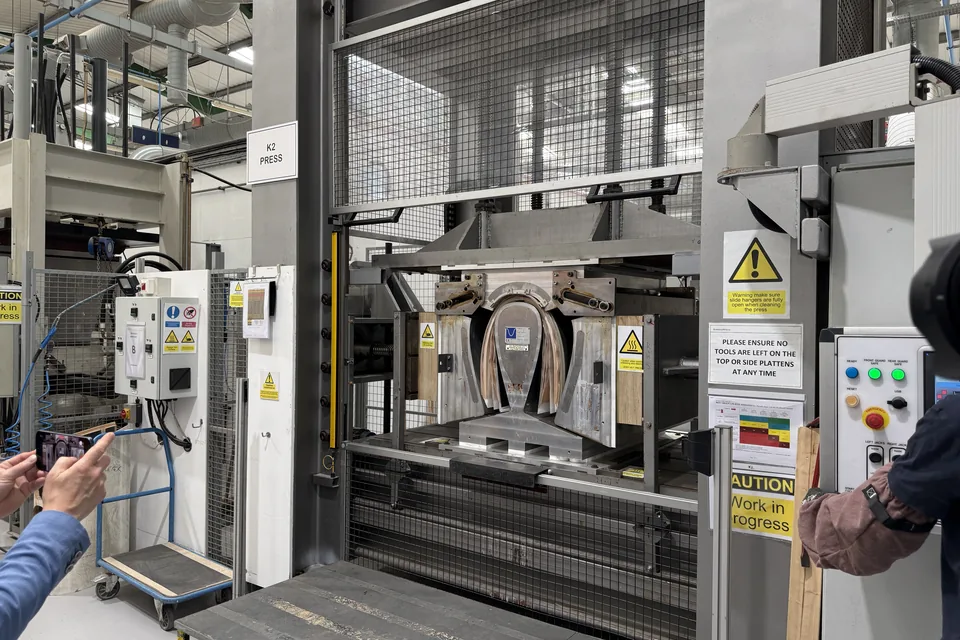
Die Rundung ist kein reines Design. Gebogene Wände sind steifer als flache Platten. Und weil kaum parallele Innenflächen entstehen, haben stehende Wellen – Resonanzen, die zwischen gegenüberliegenden Wänden hin- und herlaufen und den Klang färben – weniger Chancen.
Bevor es weitergeht, prüft eine Messstation jedes Gehäuse einzeln. Danach kommt der Trick mit dem Innenleben. Eine Vorrichtung spreizt das Gehäuse um wenige Millimeter auf, damit die innere Verstrebung hineinpasst, die B&W Matrix nennt. Anschließend drückt sie das Gehäuse wieder zusammen. Zwei Stunden bleibt das Ganze unter Druck, dann sind Gehäuse und Verstrebung fest miteinander verbunden.
Roboter schleifen vor, Menschen schleifen nach
Das Schleifen übernehmen Industrieroboter. Am genauesten müssen sie an den Kanten der Chassisöffnungen arbeiten. Anschließend wandern die Gehäuse in die Lackierung.
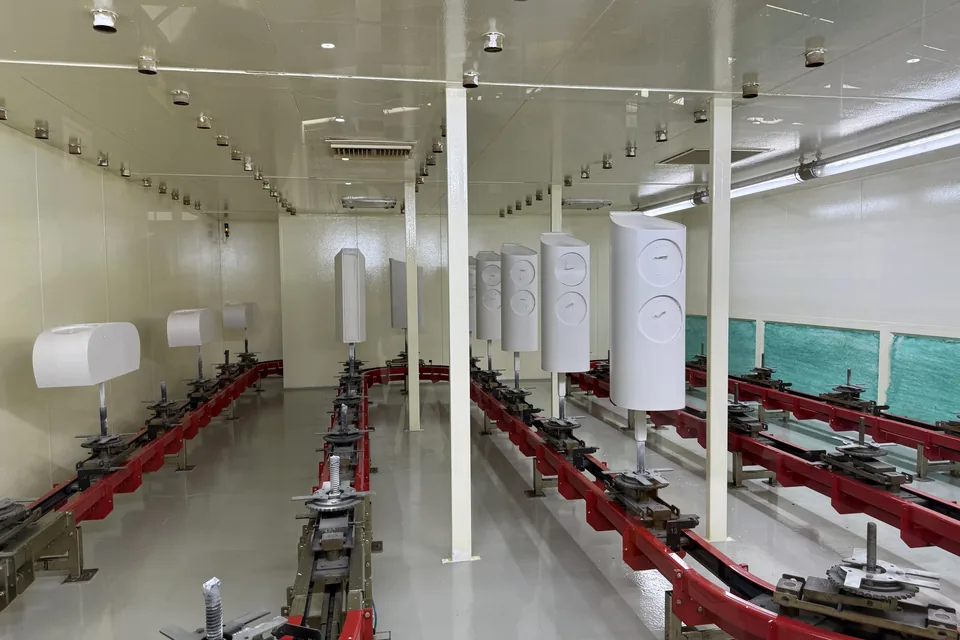
In der Lackierung sind wieder zuerst die Roboter dran. Sie tragen den Klarlack gleichmäßig auf, ein automatischer Durchgang dauert rund 45 Minuten. Fertig ist das Gehäuse damit nicht: Mitarbeiterinnen und Mitarbeiter kontrollieren jede Oberfläche, schleifen die obersten Lackschichten wieder ab und arbeiten von Hand nach, bis kein Makel mehr zu sehen ist. Für uns ist das der spannendste Kontrast des Rundgangs. So viel Automatik, und am Ende entscheiden doch Menschenhände über die Oberfläche.
Chassis aus eigener Fertigung
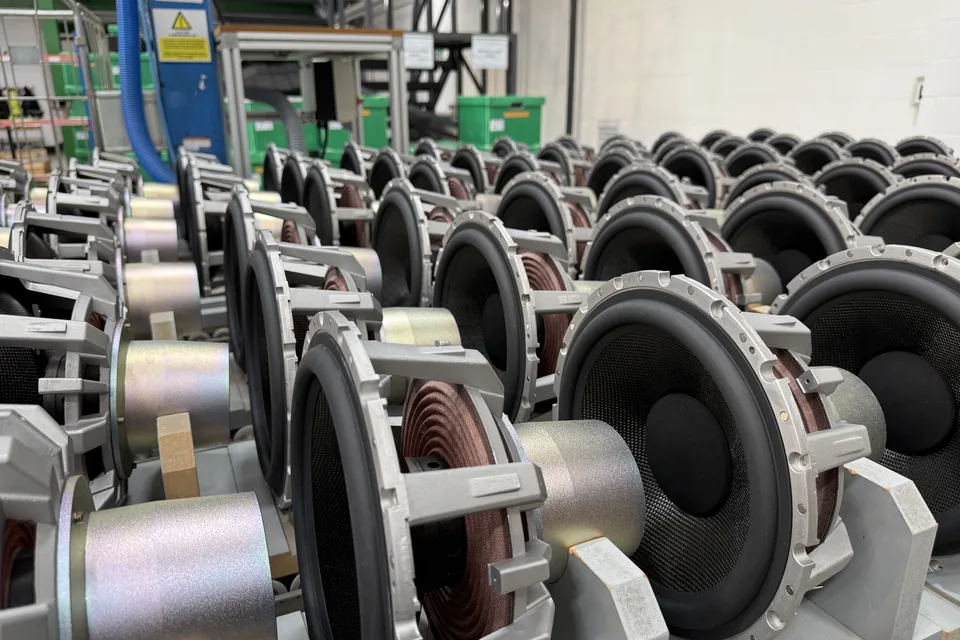
Viele Lautsprecherhersteller kaufen ihre Treiber bei Zulieferern. Bei B&W läuft das anders. „Für keine unserer großen Lautsprecherserien lassen wir Chassis von anderen fertigen“, sagt Andy Kerr. „Bei der 600, der 700 und der 800 Serie entwickeln und bauen wir die Treiber selbst, weil wir genaue Vorstellungen davon haben, wie sich die Treiber verhalten sollen.“
Eine Ecke der Halle bleibt für uns tabu. Wie die Continuum-Membran entsteht, die B&W in seinen Mitteltönern einsetzt, hält der Hersteller seit Jahren geheim. Kameras müssen draußen bleiben, selbst bei unserer ausgedehnten Werksführung.
Im nächsten Schritt setzen Mitarbeiterinnen, Mitarbeiter und Maschinen die Mittel- und Tieftöner zusammen: Magnet, Antrieb, Korb und Membran. Den Klebstoff dosieren Maschinen auf den Punkt genau. Wir sehen zu, wie ein Continuum-Mitteltöner für die 801 D5 entsteht.
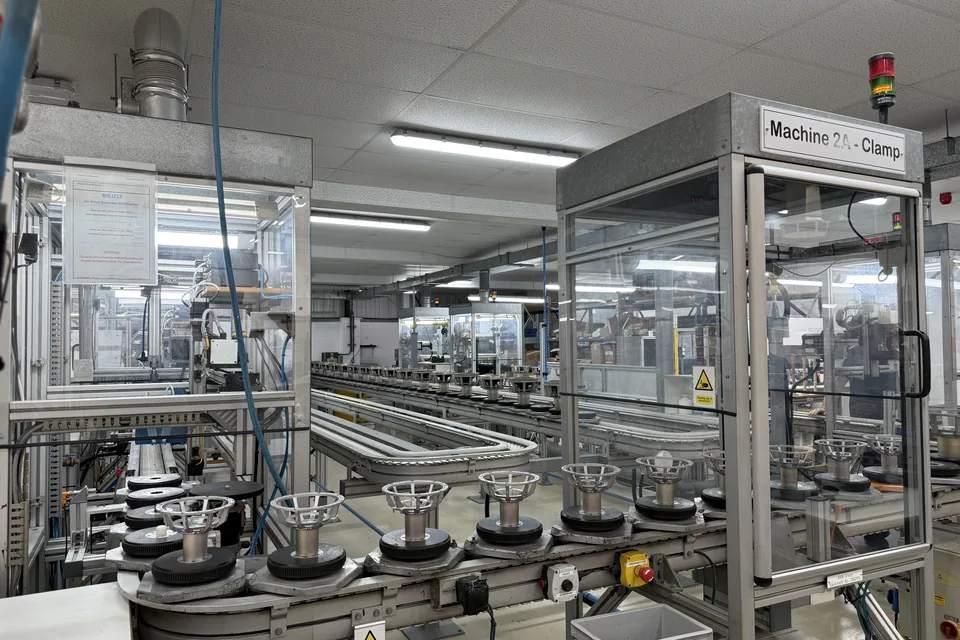
Die Mitteltöner der 801 und der 802 haben die gleiche Membran mit dem gleichen Durchmesser. Die 801 bekommt aber einen kräftigeren Antrieb. Damit in der Fertigung nichts verwechselt wird, sitzt der Mitteltöner der 801 in einem schwarzen Korb, der der 802 in einem silbernen.
Diamant trifft Aluminium: der Hochtöner
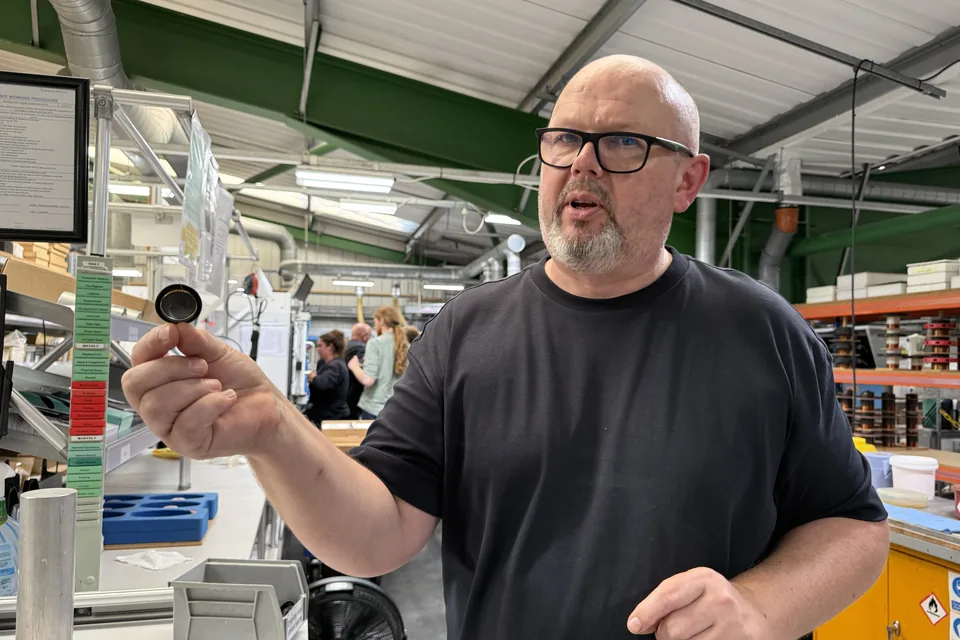
Einer der größten Kostentreiber sitzt ganz oben. Die Kalotte des Hochtöners besteht aus einem gezüchtetem Diamant und ist nur rund 40 Mikrometer dünn, dünner als ein menschliches Haar. Kaum ein Material ist so steif und zugleich so leicht. Genau das braucht eine Membran, die sich bei hohen Frequenzen bewegen soll, ohne sich zu verformen.
Die hauchdünne Kalotte sitzt in einem Gehäuse, das aus einem einzigen Stück Aluminium gefertigt ist. B&W nennt es Solid Body Tweeter. Jede fertige Hochtoneinheit muss einzeln durch die Messung, erst danach geht sie in die Endmontage.
Drei Membranen, drei Aufgaben
Warum nicht gleich alles aus Diamant? „Diamant ist ein extrem steifes Material, aber auch sehr teuer und ziemlich empfindlich“, sagt Andy Kerr und zeigt auf ein großes Chassis. „Etwas in dieser Größe lässt sich daraus nicht so einfach herstellen.“ Deshalb steckt Diamant nur im kleinen Hochtöner, die großen Membranen bestehen aus Carbonfaser und Continuum.
Hinter der Materialwahl steckt ein Prinzip. Hochtöner (ab etwa 3.500 Hz) und Tieftöner (bis etwa 350 Hz) sollen sich wie ein starrer Kolben bewegen, ihre Membranen aus Diamant und Carbonfaser sind deshalb extrem steif. Der Mitteltöner dazwischen spielt den Bereich, in dem fast alle Stimmen und Instrumente liegen. Hier setzt B&W bewusst auf die kontrolliert flexible Continuum-Membran, die den Schall seitlich der Hörachse gleichmäßig verteilt. Hilfreich, wenn du nicht exakt mittig sitzt.
Mechanisch gilt dieselbe Arbeitsteilung. Hoch- und Mitteltöner sind vom übrigen Lautsprecher entkoppelt, ebenso der Turbine Head, das separate Kopfgehäuse des Mitteltöners bei den großen Modellen. Der Tieftöner sitzt dagegen fest im Gehäuse.
Mundorf-Kondensatoren in der Frequenzweiche
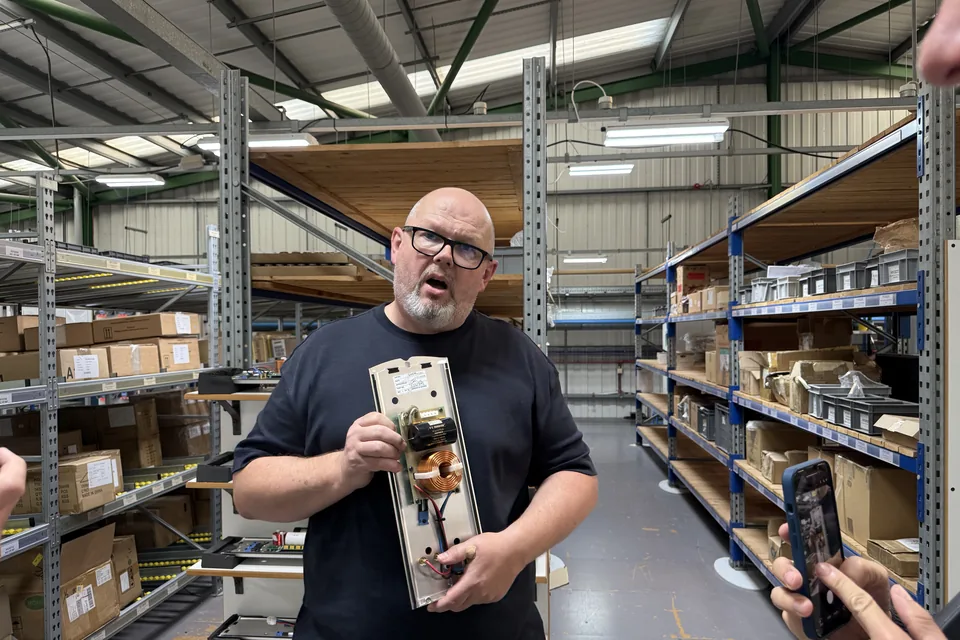
Der zweite große Kostenfaktor ist die Frequenzweiche. Sie verteilt das Musiksignal auf die einzelnen Chassis, und B&W verbaut darin teure Bauteile wie die Kondensatoren des deutschen Spezialisten Mundorf, die uns Andy Kerr zeigt. Weil der Hersteller seine Treiber selbst entwickelt, kann er die Weiche exakt auf sie abstimmen. „Das Audiosignal soll von den Anschlussklemmen bis zu den Chassis mit dem geringstmöglichen Informationsverlust ankommen“, sagt Kerr.
Abstecher zur Nautilus
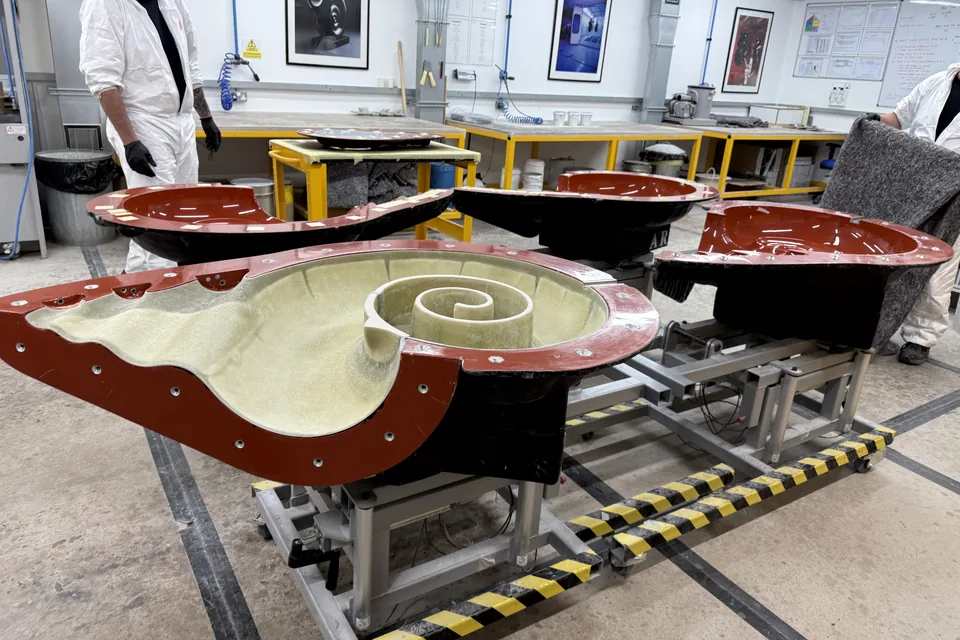
Bevor es in die Endmontage geht, machen wir einen Umweg zur Nautilus. Den schneckenförmigen Lautsprecher hat Laurence Dickie entworfen, und er hat wesentliche Gestaltungsmerkmale der späteren 800er-Serie inspiriert. Markenzeichen sind die langen, nach hinten auslaufenden Röhren hinter den Chassis. Sie schlucken den Schall, den die Membranen nach hinten abstrahlen. In Worthing gilt die Nautilus weiterhin als Flaggschiff.
Hier ist fast alles Handarbeit. Die Nautilus hat einen eigenen kleinen Produktionsbereich, allein die Front eines Gehäuses braucht mehrere Tage. Speziell geschulte Mitarbeitende lackieren sie in separaten Kabinen von Hand, Schicht für Schicht und kümmern sich um besonders heikle Teile.
Endmontage von Hand, Prüfung im Messraum
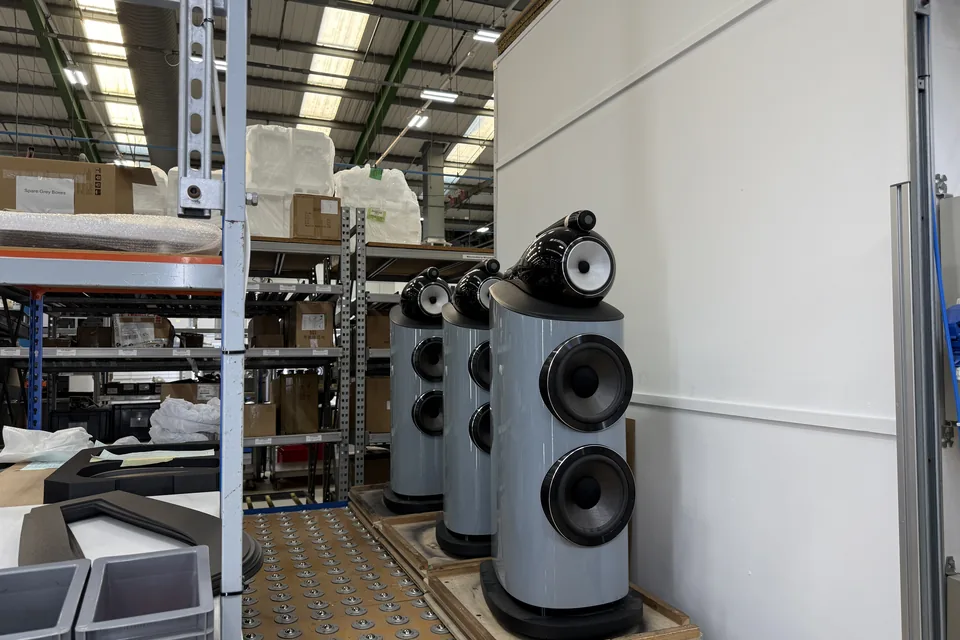
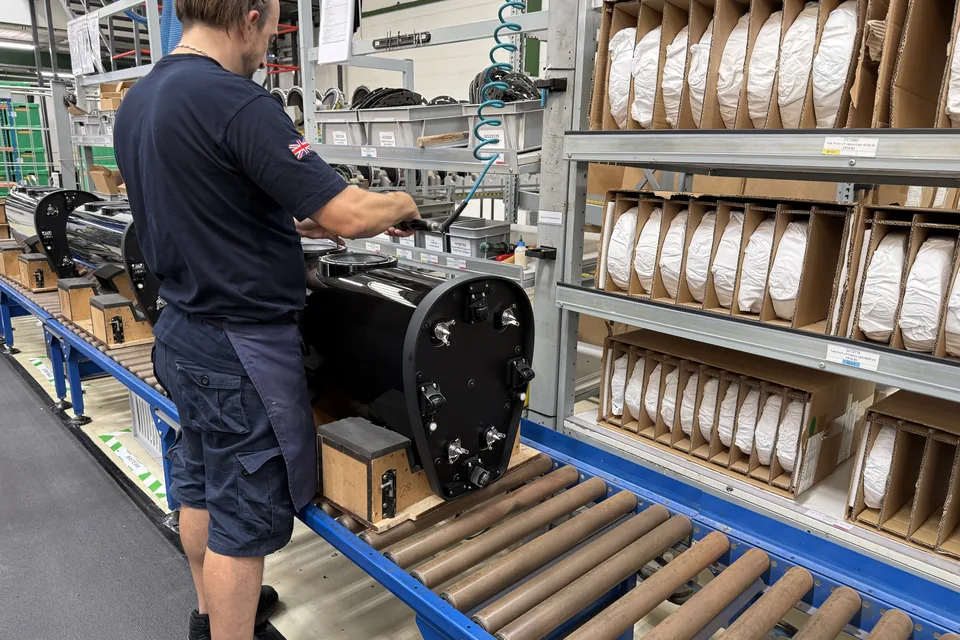
Zurück bei der 800er-Serie. In der Endmontage werden die vorbereiteten Baugruppen von Hand zusammengesetzt, die Frequenzweichen inklusive. Wir schauen beim Zusammenbau der 805 zu, dem kleinsten und günstigsten Modell der Serie. Ihre Vorgängerin hatten wir bei uns als B&W 805 D4 im Test.
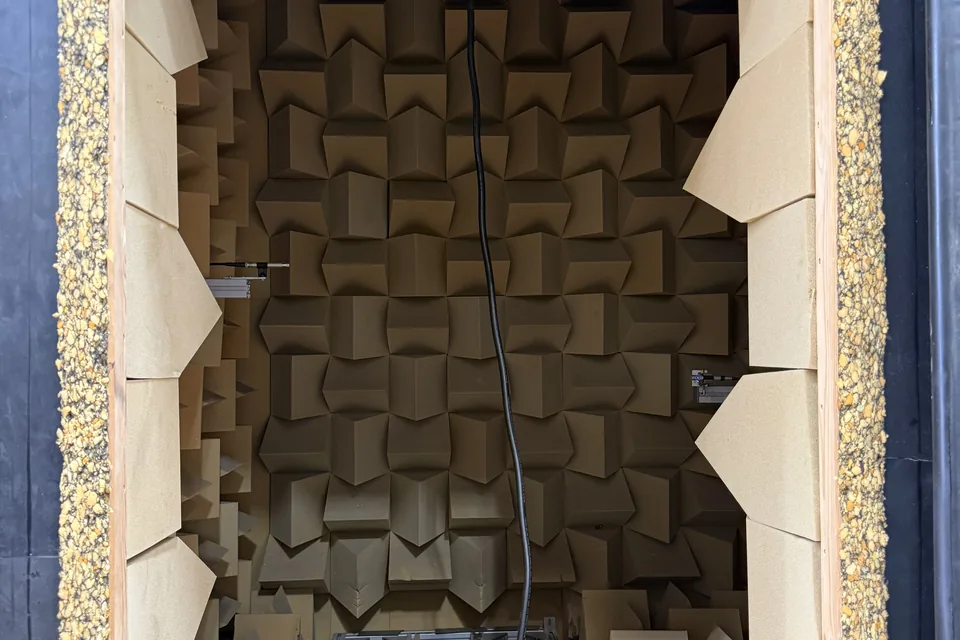
Danach muss jeder fertige Lautsprecher in den reflexionsarmen Messraum. Ein Testsignal läuft von tiefen bis zu hohen Frequenzen durch, das Messsystem zeichnet den Frequenzgang auf und vergleicht ihn mit einem akustisch freigegebenen Referenzexemplar des jeweiligen Modells. Nur Lautsprecher innerhalb der Toleranzen bestehen.
Durchfallen ist selten. Die Kontrolle beginnt lange vor dem fertigen Lautsprecher: Chassis und Frequenzweichen müssen einzeln durch die Prüfung, bevor sie in die Endmontage gehen. Die letzte Messung zeigt, ob alles zusammen so spielt, wie es soll.
Bowers & Wilkins 800 Serie Diamond D5: Gut investiert?
Nach dem Rundgang ahnen wir, wohin das Geld bei einer 801 D5 fließt: in Pressen mit 80 Tonnen Druck und Gehäuse, die zwei Stunden unter Spannung stehen. In selbst gebaute Chassis, gezüchteten Diamant und teure Weichenbauteile. In Roboter und in die Hände, die nach ihnen jede Oberfläche nacharbeiten. Und in Messungen bei fast jedem Schritt. Andy Kerr bringt es auf den Punkt: „Wir bauen keine Möbelstücke. Wir bauen Hochleistungslautsprecher.“
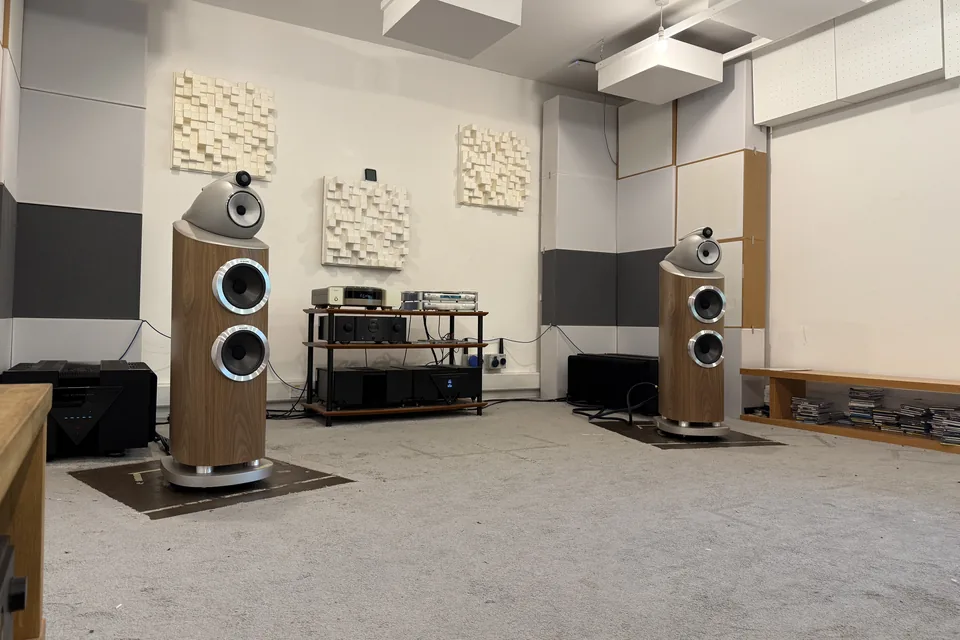
Ob man den Aufwand hört? Im Hörraum spielt Andy Kerr abschließend jedes Modell der 800 Serie Diamond D5 direkt gegen seinen D4-Vorgänger. Was sich zwischen den Generationen verändert hat und wie sich das anhört, erfährst du schon bald in unserem Hörvergleich 800 Serie Diamond D5 gegen D4.